新闻中心
最新资讯
- TPE老化发黄,加抗氧剂管用吗?还是说得换基材?
- TPE和硅胶手感差不多,价格差那么多到底差在哪?
- 厂家说TPE价格按周更新,是不是意味着波动很大?
- TPE厂家发货前要不要验货?验货要收钱吗?
- TPE厂家的技术员上门调机要另外收费吗?
- 换了个TPE厂家批次间颜色不稳定找厂家能解决吗?
- TPE厂家打样免费,量产却要收开模费合理吗?
- 买TPE先打全款还是可以先付30%定金?定金的话靠谱吗?
- TPE颜色定做要另外收费吗?深色浅色价格一样吗?
- 进口TPE和国产TPE现在差价大不大?货期差多久?
- TPE最小起订量一般多少?我用量小能买散料吗?
- TPE厂家说能平替进口料价格便宜一半你敢信吗?
- 有没有广东这边靠谱的TPE厂家推荐?
- 找了个新TPE供应商报价比现在用的便宜三毛要不要换?
- 买TPE是找原厂好还是找贸易商好?价格能差多少?
新闻中心
TPE手机套怎么包胶(TPE手机套包胶方法)
- 时间:2023-01-03 08:45:53
- 来源:立恩实业
- 作者:TPE
手机保护套是注塑生产的重要分支。手机保护套分2大系列,硬胶和软胶。硬胶材料一般有PC,PC/ABS等。软胶材料一般有TPE(TPR,TPU,等),硬胶材料都是注塑成型,软胶材料也是注塑成型,
软胶的优点很多,主要是抗拉伸、不变形、质软、韧性好,防滑,抗冲击性防摔性好。缺点是容易粘灰尘、散热性差,发“粘”、易掉色、产品较厚。软胶手机套注塑生产后期一般还要后加工,如丝印、套色印刷、转印、滴胶处理等比较复杂。但注塑本身看似不复杂实则困难不少。手机套软胶注塑生产容易出现的缺陷:粘模、缩水、批锋、气泡、周期时间长。上述问题的解决有赖于良好的模具设计,材料选择,参数及机器选择。
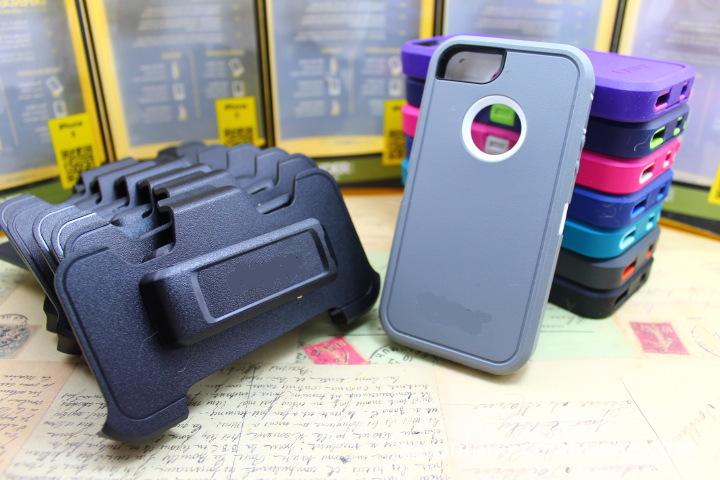
案例是一则高档的软胶手机保护套注塑生产。高档之一体现在厚度,普通软胶厚度都在1mm以上,而本品只有0.55mm,第二是材质,高档TPE材料。产品尺寸约125*60*8mm,产品单重约8g。连水口总重约30g。
首先是材料,客户已经指定了TPE。其次模具设计。本产品的特点是薄,强度太弱,容易粘膜,为了增加离型效果,双面采用局部细皮纹设计。四面的电源孔开关键等结构用侧抽芯。为了提高生产效率又考虑道生产的稳定性,模具型腔一出一。考虑到产品美观,模具分型线设计在底边。考虑到模具温度要低,这也是软胶注塑模具的通例,采用了三板设计。
流道制造直接火花纹。浇口设计很关键,业内此类模具一般有2种入水点:
1)是底边边缘。 2)在摄像孔的部位。考虑到我们高档产品的美观,采用摄像孔入水设计,同时考虑到排气,摄像孔水口部分壁空。同时此分路水口在后续处理中冲切去除。
第三是机器选择。由于产品很薄,仅仅产品本体的流长比大约为120/0.55 = 220,再考虑到水口,流长比在250左右,如此大的流长比对于一般机器来说很长吃得消,要用高速机。
第四是参数。参数试验过程比较复杂,主要是粘模问题、缩水及批锋问题。经过多次试验,确定了以下参数。低的模具温度,高的料温度,短的射胶时间,精准的切换位置,精准的保压。在此基础上逐步缩短周期时间。
案例总结:
由于新产品比较薄,给设计及生产带来了许多非常棘手的问题,第一步不得不采用高速生产。
由于产品薄及高速生产,带来了排气不良,产品烧焦及粘模的问题。 由于高速生产,压力很大,带来了批锋风险的问题。采用了模具开排气槽,模具适度偏差的方法及冷却稍微延长的方法。同时采用了参数中精确切换控制,模温恒定控制的方法。由于生产采取了半自动,需要人工取产品,周期容易偏差,所以生产中对取产品的作业时间严格管理,以保证生产的稳定性。
结论:本产品是一款高档超薄软胶手机套,由于产品结构特殊,加工颇具难度。最后相应的模具设计,机器选择及生产参数的都做了相应的特殊设计,产品才得以顺利量产,上述因素是紧密结合密不可分的。
- 上一篇:TPE双物料注塑产品加工方式
- 下一篇:TPE进料调节不当如何改善?
 客服QQ