新闻中心
最新资讯
- TPE做产品太软变形太硬手感差有折中的搭配吗?
- TPE和PVC混在一起,还能分开回收吗?
- TPE流动性太好反而打不满模,是不是背压设反了?
- TPE耐化学性一般,有没有耐强酸强碱的型号?
- TPE老化发黄,加抗氧剂管用吗?还是说得换基材?
- TPE和硅胶手感差不多,价格差那么多到底差在哪?
- 厂家说TPE价格按周更新,是不是意味着波动很大?
- TPE厂家发货前要不要验货?验货要收钱吗?
- TPE厂家的技术员上门调机要另外收费吗?
- 换了个TPE厂家批次间颜色不稳定找厂家能解决吗?
- TPE厂家打样免费,量产却要收开模费合理吗?
- 买TPE先打全款还是可以先付30%定金?定金的话靠谱吗?
- TPE颜色定做要另外收费吗?深色浅色价格一样吗?
- 进口TPE和国产TPE现在差价大不大?货期差多久?
- TPE最小起订量一般多少?我用量小能买散料吗?
新闻中心
tpee挤出成型的注意事项
- 时间:2023-08-05 11:30:44
- 来源:立恩实业
- 作者:TPE
一、干燥
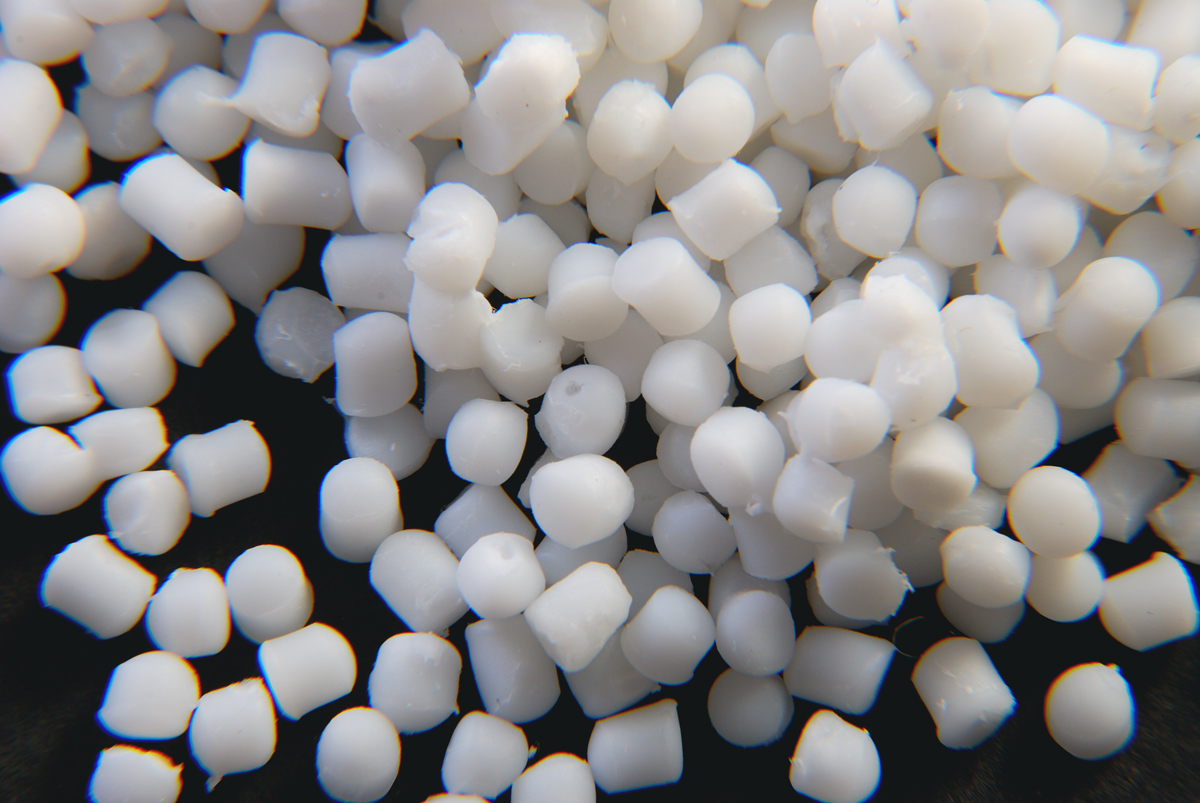
1.tpee材料在成型前,无论包装好不好,都必须烘干。tpee在室温下具有耐水解性,不与空气中的水分发生反应,吸水性弱。为了使产品完美,使用前需要烘干。不饱和tpee材料易造成加工困难,导致分子量变化和力学性能下降,挤出制品表面不良和壁厚不一致,成品物理性能下降。因此,在成型之前,tpee材料必须充分干燥。
tpee材料具有一定的吸湿性,导致材料在挤出过程中发生降解。加工材料在生产前拆包时,将整包加入料斗中,尽可能填满料斗并密封。最好用除湿机吹干。
2.如果用颜料或色母染色,必须和tpee天然色粒充分混合,一起烘干。
干燥条件:110热风干燥4小时。
二、挤压成型设备的要求
螺杆的螺距和直径,最佳的螺杆设计应避免因剧烈摩擦和过热引起的物料分解和开裂,降低机械性能。因此,螺杆转速应根据螺杆直径设定在30~50rpm的范围内。
三、进料斗和进料口
单螺杆挤出机常用的顶置或切向进料口可以满足tpee材料制品的加工要求。建议用水冷却进料口,防止进入螺杆的树脂过热,既能保证物料的输送,又能保护动力轴承。
四、挤出机的清洁
当需要停机一段时间时,可以用PS或HDPE清洗料管。根据使用情况,模具和接头应在一段时间后进行清洁。
五:模具设计
为了使材料流动顺畅,便于模具的清洗,模具的设计要避免死角。或异形管件必须用长模挤压,这样可以降低剪切应力,挤压量稳定,其长度为管口直径的2~4倍。
六、冷却定型
tpee的冷却水箱设备通常比一般热塑性塑料长,长度取决于材料规格、挤出形状、截面和拉伸速度。由于tpee的摩擦系数高于一般的热塑性塑料,所以定型也比较困难,硬度较高的tpee比硬度较低的TPEE更容易定型。
七、色彩处理:
尽量使用以tpee为载体的色母粒。如果使用彩色,请不要添加油分散剂。
八、回收材料的处理:
回收的材料可以与新材料混合使用,但添加量不得超过25%,但使用前必须再次干燥。
九、添加剂的选择
在酸性介质中,tpee材料在高温下会降解。所以tpee不能和酸性添加剂结合。
- 上一篇:TPE塑料和TPEE塑料有什么区别?
- 下一篇:tpu胶料性能(tpu胶料用途)
 客服QQ