新闻中心
最新资讯
- TPE做产品太软变形太硬手感差有折中的搭配吗?
- TPE和PVC混在一起,还能分开回收吗?
- TPE流动性太好反而打不满模,是不是背压设反了?
- TPE耐化学性一般,有没有耐强酸强碱的型号?
- TPE老化发黄,加抗氧剂管用吗?还是说得换基材?
- TPE和硅胶手感差不多,价格差那么多到底差在哪?
- 厂家说TPE价格按周更新,是不是意味着波动很大?
- TPE厂家发货前要不要验货?验货要收钱吗?
- TPE厂家的技术员上门调机要另外收费吗?
- 换了个TPE厂家批次间颜色不稳定找厂家能解决吗?
- TPE厂家打样免费,量产却要收开模费合理吗?
- 买TPE先打全款还是可以先付30%定金?定金的话靠谱吗?
- TPE颜色定做要另外收费吗?深色浅色价格一样吗?
- 进口TPE和国产TPE现在差价大不大?货期差多久?
- TPE最小起订量一般多少?我用量小能买散料吗?
新闻中心
TPE注塑件打不满怎么调?
- 时间:2025-01-11 12:23:40
- 来源:立恩实业
- 作者:TPE
TPE(热塑性弹性体)注塑件在生产过程中,经常出现打不满的问题,即料流末端出现不完整现象或一模多腔中一部分填充不满。这不仅影响产品的外观质量,还可能影响产品的性能和使用寿命。为了解决TPE注塑件打不满的问题,需要从材料、模具设计、成型工艺等多个方面进行分析和调整。本文将详细介绍TPE注塑件打不满的原因及相应的调整方法,以供参考。
一、材料选择与流动性优化
1.1 材料流动性评估
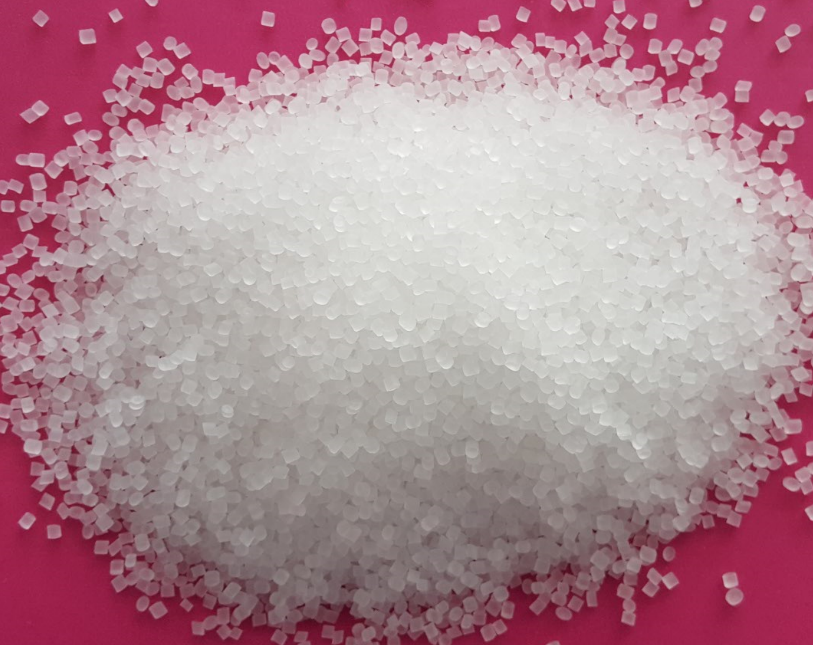
TPE材料流动性不好是导致注塑件打不满的主要原因之一。流动性差的材料在注塑过程中难以充满整个型腔,导致填充不足。在选材时,应优先考虑流动性较好的TPE材料。
1.2 材料改性
如果现有材料的流动性无法满足生产需求,可以考虑对材料进行改性。通过添加适量的增塑剂或润滑剂,可以提高材料的流动性,使其更容易充满型腔。但需注意,增塑剂和润滑剂的添加量应控制在合理范围内,以避免对材料的物理性能产生负面影响。
1.3 原材料质量控制
原材料的质量也会影响注塑件的填充效果。如果原材料中含有杂质或水分,会降低材料的流动性,导致填充不足。在生产前,应对原材料进行严格的质量控制,确保原材料的纯度和干燥度。
二、模具设计与优化
2.1 模具排气设计
模具排气不良是导致注塑件打不满的另一个重要原因。当模具排气不良时,空气或塑料降解时产生的气体无法排出,致使型腔末端压力过高,料流无法充满型腔。在模具设计时,应合理设置排气槽,确保气体能够顺利排出。
2.2 浇注系统设计
模具浇注系统的设计对注塑件的填充效果具有重要影响。如果浇口位置不合理,浇口尺寸、流道尺寸过小,会导致熔体流动不畅,造成填充不足。在模具设计时,应优化浇注系统,合理设置浇口位置和尺寸,确保熔体能够顺畅地进入型腔。
2.3 模具温度控制
模具温度对注塑件的填充效果也有一定影响。如果模具温度过低,会导致熔体在模具内过早冷却,降低流动性,从而影响填充效果。在生产过程中,应合理控制模具温度,确保熔体在模具内保持适当的流动性。
2.4 模具清洁与维护
模具在使用过程中容易积累污垢和残留物,这些污垢和残留物会阻碍熔体的流动,导致填充不足。定期对模具进行清洁和维护是必要的。通过清理模具表面的污垢和残留物,可以确保熔体能够顺畅地进入型腔。
三、成型工艺调整
3.1 注射速度与压力调整
注射速度和压力是影响注塑件填充效果的关键因素。如果注射速度过低或压力不足,会导致熔体流动不畅,造成填充不足。在生产过程中,应根据实际情况调整注射速度和压力,确保熔体能够充满整个型腔。
3.2 注射量与注射时间控制
注射量和注射时间的控制对注塑件的填充效果也有重要影响。如果注射量不足或注射时间过短,会导致熔体无法充满整个型腔。在生产过程中,应合理控制注射量和注射时间,确保熔体能够充分填充型腔。
3.3 熔体温度控制
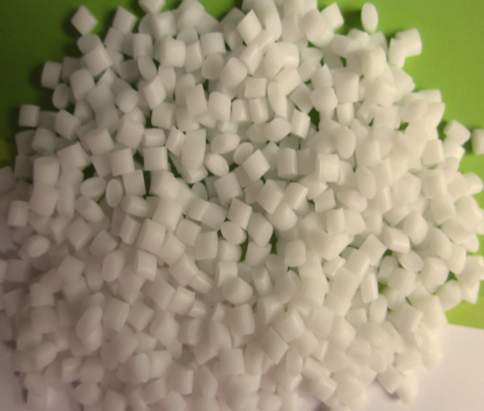
熔体温度是影响注塑件填充效果的另一个重要因素。如果熔体温度过低,会导致熔体流动性降低,从而影响填充效果。在生产过程中,应合理控制熔体温度,确保熔体在注塑过程中保持适当的流动性。
3.4 冷却时间优化
冷却时间的控制对注塑件的填充效果也有一定影响。如果冷却时间过长,会导致熔体在模具内过早冷却固化,从而降低填充效果。在生产过程中,应合理控制冷却时间,确保熔体在模具内保持适当的温度和时间。
四、设备调整与维护
4.1 注塑机调整
注塑机的性能对注塑件的填充效果具有重要影响。如果注塑机的注射压力、注射速度等参数设置不当,会导致熔体流动不畅,造成填充不足。在生产过程中,应根据实际情况调整注塑机的参数设置,确保熔体能够充分填充型腔。
4.2 喷嘴与模口匹配
喷嘴与模口的匹配程度对注塑件的填充效果也有一定影响。如果喷嘴与模口不匹配,会导致熔体在喷射过程中产生压力损失和流动阻力,从而影响填充效果。在生产过程中,应确保喷嘴与模口匹配良好,以减少熔体的流动阻力。
4.3 设备维护与保养
设备的维护和保养对注塑件的填充效果也有重要影响。如果设备出现故障或磨损严重,会导致熔体流动不畅或注射压力不足等问题,从而影响填充效果。定期对设备进行维护和保养是必要的。通过检查设备的运行情况和磨损程度,及时发现并解决问题,可以确保设备的正常运行和注塑件的填充效果。
五、案例分析与实践经验
5.1 案例分析
某汽车配件制造商在生产TPE注塑件时遇到了打不满的问题。经过分析发现,主要原因是模具排气不良和熔体温度过低。针对这些问题,该制造商对模具进行了排气设计优化,并提高了熔体温度。经过调整后的产品填充效果得到了显著改善。
5.2 实践经验
在实际生产过程中,我们总结了一些解决TPE注塑件打不满问题的实践经验。在选材时优先考虑流动性好的TPE材料;在模具设计时合理设置排气槽和浇注系统;在成型工艺调整时合理控制注射速度、压力和熔体温度等参数;在设备调整与维护时确保喷嘴与模口匹配良好并定期对设备进行维护和保养。这些实践经验为我们解决TPE注塑件打不满问题提供了有益的参考。
六、结论与展望
TPE注塑件打不满的问题需要从材料、模具设计、成型工艺和设备等多个方面进行分析和调整。通过优化材料流动性、合理设计模具排气和浇注系统、调整成型工艺参数以及加强设备维护和保养等措施,可以有效地解决TPE注塑件打不满的问题。随着技术的不断进步和。经验的
- 上一篇:TPE弹性体膜怎么与离型纸贴平?
- 下一篇:TPE材质进胶点气痕怎么控制?
 客服QQ