新闻中心
最新资讯
- TPE做助听器耳模,长期接触皮肤会过敏吗?
- TPE开模一般要等多久?排期紧的时候有没有加急通道?
- TPE厂家有没有ISO认证怎么查真伪?
- 想做TPE代工是找模具厂搭配还是自己找注塑厂?
- TPE料袋刚打开皮盖就脱落是料太脆还是包装有问题?
- TPE做绳索手柄沾水后特别滑,光靠纹路能解决吗?
- TPE表面可以烫金或者印刷吗?附着力能做到不脱落?
- TPE里加色母,对拉伸强度到底有多大影响?
- TPE里加色母,对拉伸强度有多大影响?
- TPE做防撞条,冬天变硬夏天变软,怎么让它一年四季稳定?
- TPE做雨刮器胶条,刮起来嘎嘎响,怎么降摩擦?
- TPE雨刮器胶条刮起来嘎嘎响,怎么把摩擦真正降下来?
- TPE做产品太软变形太硬手感差有折中的搭配吗?
- TPE和PVC混在一起,还能分开回收吗?
- TPE流动性太好反而打不满模,是不是背压设反了?
新闻中心
TPE注塑橡胶哪里有?tpe注塑橡胶厂家
- 时间:2022-08-04 09:17:43
- 来源:立恩实业
- 作者:TPE
tpe注塑橡胶哪里有,连云港的吴总联系小编,询问TPE注塑橡胶哪里可以买到,他有订单需要购买一批。而且他身边也很多朋友都需要,就让懂电脑的吴总网上查一下,其实要找到很容易,但是找到后一定要懂得怎么使用,在注塑成型过程中需要注意的问题。好马配好鞍就是这个意思。
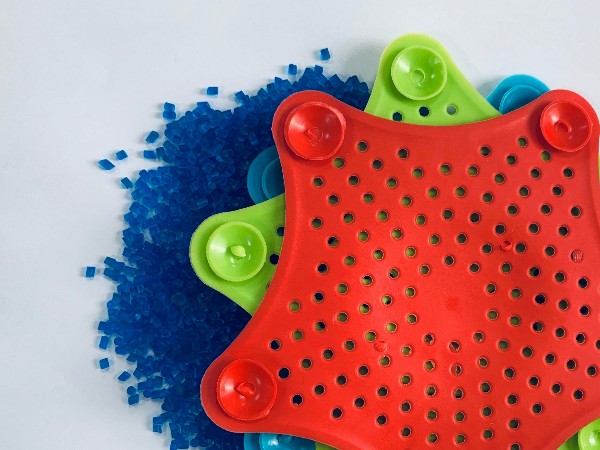
TPE注塑橡胶的机器选择,锁模能力以每平方英寸投射成型面积计应为1.5-3吨,可采用压缩比为2:1-3:1的通用螺杆,注射量应为机膛容量的25%-75%,通常在加工温度下最长的停留时间应为8-10分钟。在注塑时注射喷嘴应使用一较小的锐孔,以有助于产生剪切加热。建议的注射喷嘴直径为1/16(0.0625″或1.59mm)至3/16(0.1875″或4.76mm)。
TPE注塑橡胶模具主流道设计一般可采用带3C出模角的标准主流道设计,软性SBS及SEBS材料不可用“Z”型拉针,倒扣指、反向锥形冷井和狭槽棒拉针皆是典型设计。
TPE材料的收缩率依配方而别,在0.5–2%范围内,熔胶流进模具反向的收缩率会较高一般而言,SBS的收缩率要小一些,而SEBS的收缩率则会略大,密度较高的材料收缩率较密度低的材料收缩率要小一,此外,加工条件如模温,熔胶温度,注速与产品厚度会影响产品收缩率。
TPE注塑橡胶一般不具备吸湿性,是无需干燥的,但对于二次注塑材料或基体中过多的水分会对粘接力产生不利的影响,对于需要进行干燥的品种,要求其水分含量为0.1%以下。为了尽可能地提高干燥效率和产生高质量的工件,强烈推荐采用去湿式干燥机或真空式干燥机。典型的干燥条件是在温度为70-80摄氏度的条件下干燥2~3小时。
tpe注塑橡胶哪里有,网上输入可以查找到一大批生产厂家,但是要一个具有责任心的TPE厂家需要手把手教给客户怎么使用及注意的事项。
 客服QQ