新闻中心
最新资讯
- TPE里加色母,对拉伸强度有多大影响?
- TPE做防撞条,冬天变硬夏天变软,怎么让它一年四季稳定?
- TPE做雨刮器胶条,刮起来嘎嘎响,怎么降摩擦?
- TPE雨刮器胶条刮起来嘎嘎响,怎么把摩擦真正降下来?
- TPE做产品太软变形太硬手感差有折中的搭配吗?
- TPE和PVC混在一起,还能分开回收吗?
- TPE流动性太好反而打不满模,是不是背压设反了?
- TPE耐化学性一般,有没有耐强酸强碱的型号?
- TPE老化发黄,加抗氧剂管用吗?还是说得换基材?
- TPE和硅胶手感差不多,价格差那么多到底差在哪?
- 厂家说TPE价格按周更新,是不是意味着波动很大?
- TPE厂家发货前要不要验货?验货要收钱吗?
- TPE厂家的技术员上门调机要另外收费吗?
- 换了个TPE厂家批次间颜色不稳定找厂家能解决吗?
- TPE厂家打样免费,量产却要收开模费合理吗?
新闻中心
TPE里加色母,对拉伸强度有多大影响?
- 时间:2026-11-03 10:52:55
- 来源:立恩实业
- 作者:TPE
先给一个工程上比较诚实的结论:加色母一定会动拉伸强度,但影响幅度不是固定值。普通黑、白、灰常规色,色母添加2%到4%,拉伸强度掉5%到15%是常见范围;高浓无机颜料、未处理重钙载体、分散不良时,掉20%到30%也不稀奇;如果色母载体和TPE基材不相容,或者添加量冲到8%以上,拉伸、撕裂、回弹会一起往下走,断口还会发白、起砂、分层。所以这个问题不能简单答有影响或没影响,得看色母是怎么加进去的,加的是什么,打出来分散成什么样。
一、先搞清楚拉伸强度被谁吃掉了
TPE的拉伸强度不是靠单一组分撑起来的,它是硬段物理交联、软段缠结、填料补强、界面结合共同的结果。色母一进去,至少会从五个口子偷强度。
载体不相容:色母自己有一套载体树脂,常见是PE、PP、EVA、PS甚至PVC。SEBS体系TPE碰到PE、PP类载体还好,碰到PS、EVA、PVC载体,界面结合差,受力时颜料团周围先出现微裂纹。
颜料本身是无机硬颗粒:钛白粉、氧化铁、炭黑、群青、铬系颜料,本质都是固体颗粒。加得越多,相当于在橡胶网络里埋越多异物。分散好是补强,分散差是应力集中点。
表面没处理:未偶联的碳酸钙、钡、锌系颜料,和SEBS相界面亲合力弱,拉伸时颗粒脱粘,形成空洞,强度直线掉。
剪切热和分散能耗:色母要打散需要更高剪切,熔体实际温度可能比表显高10到20℃。SEBS长期过热会链段降解,分子量悄悄往下掉。
助剂冲突:色母里的分散剂、润滑剂、偶联剂可能和TPE原有助剂打架,比如过多蜡类会削弱分子间缠结,表面爽了,内部松了。
这几件事叠加起来,才会决定最后拉伸报告上那个数字难不难看。
二、不同色系对强度的真实影响
不是所有颜色都一样凶。实际项目里,色系和强度损失大致有这么个规律。
| 色系类型 | 常见颜料 | 强度影响 |
|---|---|---|
| 黑色 | 炭黑、黑种 | 低到中,炭黑有补强 |
| 白色 | 钛白粉 | 中,依赖表面处理 |
| 灰色 | 钛白加碳黑 | 中低,较友好 |
| 彩色无机 | 氧化铁、铬绿 | 中高,颗粒感强 |
| 荧光艳色 | 有机颜料 | 高,分散难且助剂多 |
炭黑比较特殊。普通色素炭黑加1%到2%反而有一点补强效果,因为炭黑粒子小、表面能高,能和SEBS链段形成一定物理缠结,拉伸强度和耐磨略升。但高浓黑种加多了,载体过剩,硬度飘、回弹掉。
钛白粉是白料里最常见的强度杀手。金红石型比锐钛型分散好,但没做硅烷或铝包膜处理时,界面脱粘很明显。做包胶件、拉伸条、弹力带这类对强度敏感的产品,钛白粉一定要选TPE专用处理型。
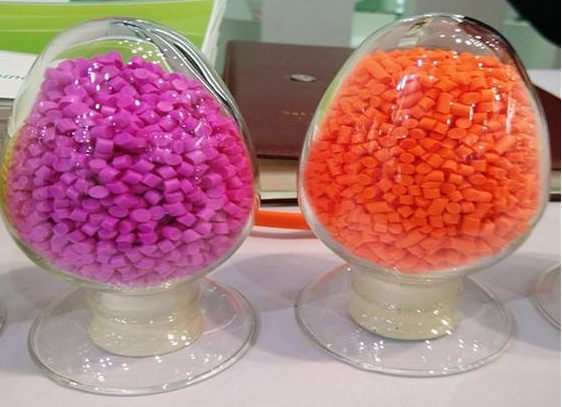
氧化铁红、黄、棕看起来温和,其实颗粒硬度高,添加量一大拉伸和撕裂一起降。荧光橙、荧光绿、玫红这类有机颜料,色浓度高但颜料本身不补强,色母厂为了显色会加更多分散剂和载体,对TPE力学更不友好。
三、添加比例怎么定,才不伤底子
色母添加量不是按颜色深浅拍脑袋,得按载体负荷算。
| 添加比例 | 适用场景 | 拉伸风险 |
|---|---|---|
| 1%到2% | 浅色、灰、淡彩 | 低,基本可控 |
| 3%到4% | 标准实色 | 中,需载体匹配 |
| 5%到6% | 深彩、高饱和 | 偏高,要测批次 |
| 8%以上 | 特殊浓色 | 高,建议预分散 |
经验上,TPE本体力学要求高的件,色母尽量压在3%以内。颜色不够再让色母厂做高浓度母粒,而不是现场猛加普通色母。高浓度色母颜料装载高、载体少,对TPE体系冲击更小。
有个反直觉点:很多客户以为多加色母爱色更匀,其实超过5%以后,分散反而不好做,螺杆吃不下,颜料团聚,拉伸断口全是小白点。这时候不是颜色问题,是力学结构被打破了。
回料场景更要小心。回料本身分子量已经降一截,再加色母补剪切,拉伸强度可能比新料低30%以上。回料配色建议先做小样拉伸对比,别直接按新料比例投。
四、载体匹配,比颜料本身更重要
这是最容易被忽略、但最致命的一环。
SEBS基TPE,优先选PP或SEBS载体的色母。PP载体和TPE里的PP硬段相容性好,界面模糊,强度损失小。SEBS载体最理想,但成本高,一般只用在透明、半透明、高力学件。
PE载体勉强可用,但低密度PE和SEBS相界面有点互斥,高添加会发雾、发白、强度掉。
EVA载体慎用于包胶和受力件。EVA极性强,和SEBS相溶性一般,做鞋底、地垫还好,做拉伸条、密封圈、包胶手柄会明显掉拉伸和回弹。
PS、AS、PVC载体的色母,原则上别进SEBS体系。短期颜色漂亮,长期界面分层,水煮、老化、高低温循环后问题集中爆发。
TPV体系配色更复杂,橡胶相是EPDM交联微区,色母载体要偏PP加低粘度弹性体,普通硬胶色母进去会破坏动态硫化网络,拉伸和压缩变形一起崩。
五、分散质量决定强度下限
同样3%色母,分散好和分散差,拉伸强度能差一档。
分散好的状态:颜料粒径均匀,断面电镜下看不到明显团聚,制品表面无条纹、无白点、无砂感。
分散差的状态:放大看是一颗颗颜料团,受力时应力绕开颗粒走,局部应力集中,断裂从颗粒边缘起裂。宏观表现就是拉伸曲线斜率没变,但断裂伸长率和最大强度同时掉,断口发毛。
提升分散的几个硬动作:
螺杆组合加强剪切:双螺杆混炼段加捏合块,但别过度,过热会降解。
色母预混:先和TPE颗粒干混均匀再喂料,别直接倒料斗,避免局部浓度过高。
温度梯度:喂料段低、熔融段中、混炼段够、计量段稳,让颜料在合适黏度下打开。
过滤杂质:对浅色和高力学件,色母本身要过筛,避免大颗粒硬物当应力核。
选专用分散剂:低分子量聚合物型分散剂比普通PE蜡更稳,不会削弱缠结。
分散这关做好了,同样配方拉伸强度能找回5%到10%,断口也从发毛变细腻。
六、力学测试不能只看拉伸强度一个数
客户常问拉伸强度掉多少,但实际评价要一组数一起看。
| 指标 | 色母影响 | 关注原因 |
|---|---|---|
| 拉伸强度 | 中低影响 | 直观但非唯一 |
| 断裂伸长率 | 高影响 | 对团聚最敏感 |
| 撕裂强度 | 高影响 | 受力件关键 |
| 回弹率 | 中影响 | 包胶手感相关 |
很多色母加进去,拉伸强度只掉8%,但断裂伸长率掉25%,撕裂强度掉15%。做橡皮筋、拉力器、密封条、包胶防撞件,这种隐性损伤比拉伸数字更难看。
测试条件也要统一:哑铃型试样、拉伸速度500mm/min、23℃50%湿度平衡4小时。不同速度下色母缺陷表现不一样,慢速拉更能暴露界面脱粘,快速拉主要看基体强度。
老化后还要复测。有些色母初期力学还行,紫外老化或热老化后颜料表面态变化,促进降解,拉伸保持率比本色料差一截。户外件必须做氙灯或QUV后复拉。
七、不同产品对色母的容忍度
不是所有TPE件都怕色母。
包胶手柄、工具握把:对拉伸要求中等,更看手感和包胶力,色母3%内基本无感。
拉力带、健身圈、伸缩管:高伸长高回弹,色母要专用低载体,添加量压2%内,优先SEBS载体。
密封条、防撞条:看撕裂和压缩,无机颜料要做表面处理,避免低温脆化叠加。
鞋底、地垫:力学余量大,色母容忍度高,但要注意耐磨和耐汗渍迁移。
医用、食品、婴童:先过合规,再看力学。颜料重金属、多环芳烃、phthalate必须干净,不能为了强度换安全。
透明或半透明件:色母会牺牲透明度,建议用色粉预分散或专用高浓度透明色母,普通色母进去又浑又脆。
八、色母选型的实操清单
项目打样阶段,别只发一句我要红色。给色母厂或材料厂这几个信息,配出来才不伤力学:
基材体系:SEBS、SBS、TPV、TPEE还是PP改性;
硬度范围:邵氏A多少,是否充油;
受力方式:静态受压、动态拉伸、反复弯折还是包胶剪切;
颜色目标:潘通号、实物样板、透光要求;
测试标准:拉伸、撕裂、老化、食品接触、RoHS、REACH;
加工方式:注塑、挤出、包胶、吹塑。
信息越全,色母载体、颜料处理、添加量越能精准匹配。反过来只报个颜色,色母厂按通用硬胶思路做,回来拉伸掉20%再回头救,周期和成本都翻倍。
九、配方端怎么把强度补回来
如果颜色必须深、必须浓,力学又不能掉,靠几个补强动作兜住:
颜料表面偶联:钛白、铁系、钙系颜料用硅烷或钛酸酯处理,界面从脱粘变咬合,拉伸和伸长率都能回一截。
少量补强填料:加3%到5%表面处理纳米SiO2或超细滑石粉,抵消颜料带来的弱点,但别多加,否则硬度飘。
提高SEBS分子量:用高分子量牌号,缠结密,色母进去后网络还有余量。
控制充油:油加太多本来就会掉强度,配色件充油比例比本色件再收一点,用高闪点低挥发油。
抗氧和光稳别省:颜料可能催化降解,1010加168加HALS按场景配齐,尤其户外艳色。
补强不是堆料,是在被色母挖掉的口子上精准补网。
十、加工现场最容易踩的坑
配方没问题,现场照样把拉伸打残的情况太常见。
色母没预混,直接撒进料斗,局部浓度过高,一段白一段花,强度也不均。
螺杆温度按本色料设,色母需要更好塑化却没提混炼段温度,分散不开。
滤网太粗,色母里的粗颗粒和杂质进模腔,成为断裂起点。
回料反复用,每次都重新加色母,累计热历史把SEBS链打断。
不同批次色母不校验,同一配方颜色看着差不多,载体偷偷换了,力学曲线漂移。
这些都不是材料本身不行,是现场管理没把色母当变量管。
十一、怎么判断色母是不是背锅侠
拿到拉伸掉标的结果,按这个顺序拆:
第一步,打一组本色料试样,同样工艺同样模具,看拉伸是否达标。本色就低,是基材或工艺问题。
第二步,本色达标,加色母后掉,换低载体高浓度色母再打,看是否恢复。恢复了,是原色母载体错。
第三步,做断面显微镜或电镜,看有没有颜料团聚、界面空洞、分层。
第四步,做GC-MS和灰分,看色母是不是带了大量分散剂、低分子蜡、填充钙。
第五步,老化后复测,看颜色件是不是后期降解更快。
定位到主因再改,比盲目换颜色、换牌号快得多。很多项目最后发现,不是TPE强度不行,是色母厂用了错位载体。
像立恩TPE材料厂家处理配色项目时,通常不会先推一个通用色母,而是先把客户基材、硬度、受力方式和终端场景摸清楚,再匹配专用载体、处理型颜料和推荐添加区间,同时给出版本色、加色母、老化后三组数据对比。这样客户拿到的不是颜色能上,而是颜色上了以后拉伸、撕裂、回弹还稳得住。
十二、采购和验收要看什么
买色母别只比单价和颜色准不准,TPE受力件至少盯这几项:
载体类型说明,必须和基材兼容;
颜料浓度和表面处理方式;
推荐添加量区间,不是越多越浓;
第三方力学对比报告:本色vs加色母的拉伸、断裂伸长、撕裂;
老化后色差和强度保持;
批次一致性,连续三批灰分和分散状态。
供应商如果只给色卡不给力学数据,量产爬坡时出问题基本只能自己扛。
十三、把配色和力学做成可复制的闭环
回到最初的问题:TPE里加色母,对拉伸强度有多大影响?
常规操作下,影响在5%到15%;
载体错、分散差、添加高,影响能到20%到30%甚至更多;
用匹配载体、处理颜料、控添加量、做好分散,可以把影响压到5%以内,断裂伸长率和撕裂也尽量不掉。
真正专业的做法不是问色母伤不伤强度,而是把色母当成配方的一部分来设计:基材选谁、载体跟谁、颜料怎么处理、添加多少、怎么打散、怎么验证,每一步都有数据。
颜色漂亮但一拉就断,不是客户要的;强度够但颜色发花,也不是量产能过的。两端都稳住,TPE配色才算真正落地。
相关问答
Q1:黑色TPE加色母会不会也掉强度?
普通炭黑色母少量加反而略有补强,但高浓黑种载体多、添加高,会掉回弹和断裂伸长。黑种也要看载体,不能无脑加。
Q2:为什么白色TPE比黑色更容易拉断?
钛白粉是无机硬颗粒,没做表面处理时和SEBS界面结合弱,受力脱粘形成微空洞。换处理型钛白、控添加量、加偶联剂能明显改善。
Q3:色母添加多少最安全?
力学敏感件建议2%以内,常规实色3%到4%,深彩不超过5%到6%。需要更浓就做高浓度专用色母,别现场猛堆普通色母。
Q4:透明TPE怎么加颜色不脆?
用专用透明高浓度色母或色粉预分散,载体选SEBS兼容体系,添加量极低,避免普通色母里的不透明填料和蜡类。
Q5:拉伸掉了还能救回来吗?
先看是载体问题还是分散问题。换匹配载体色母、降添加量、加强混炼通常能找回一截;如果基材已经过热降解,只能重新配料。
Q6:回料加色母为什么特别容易断?
回料本身分子量已降,色母再增加剪切和热历史,颜料团聚点放大缺陷。回料配色要降色母量、提分散、控加工温度。
Q7:只测拉伸强度够不够?
不够。断裂伸长率、撕裂强度、回弹率、老化后保持率一起看,尤其包胶、密封、弹力件,伸长率往往比强度先垮。
Q8:立恩TPE材料厂家能怎么配合配色项目?
可以从基材体系判断、色母载体匹配、颜料处理建议、添加量窗口、分散工艺到拉伸撕裂老化数据对比全程介入,帮客户把颜色和力学做成同一套可量产方案,而不是颜色对了、强度却翻车。
- 上一篇:TPE做防撞条,冬天变硬夏天变软,怎么让它一年四季稳定?
- 下一篇:
 客服QQ