新闻中心
最新资讯
- TPE透光率最高能做到多少?能当光学材料用吗?
- TPE做助听器耳模,长期接触皮肤会过敏吗?
- TPE开模一般要等多久?排期紧的时候有没有加急通道?
- TPE厂家有没有ISO认证怎么查真伪?
- 想做TPE代工是找模具厂搭配还是自己找注塑厂?
- TPE料袋刚打开皮盖就脱落是料太脆还是包装有问题?
- TPE做绳索手柄沾水后特别滑,光靠纹路能解决吗?
- TPE表面可以烫金或者印刷吗?附着力能做到不脱落?
- TPE里加色母,对拉伸强度到底有多大影响?
- TPE里加色母,对拉伸强度有多大影响?
- TPE做防撞条,冬天变硬夏天变软,怎么让它一年四季稳定?
- TPE做雨刮器胶条,刮起来嘎嘎响,怎么降摩擦?
- TPE雨刮器胶条刮起来嘎嘎响,怎么把摩擦真正降下来?
- TPE做产品太软变形太硬手感差有折中的搭配吗?
- TPE和PVC混在一起,还能分开回收吗?
新闻中心
TPE透光率最高能做到多少?能当光学材料用吗?
- 时间:2026-11-17 11:03:12
- 来源:立恩实业
- 作者:TPE
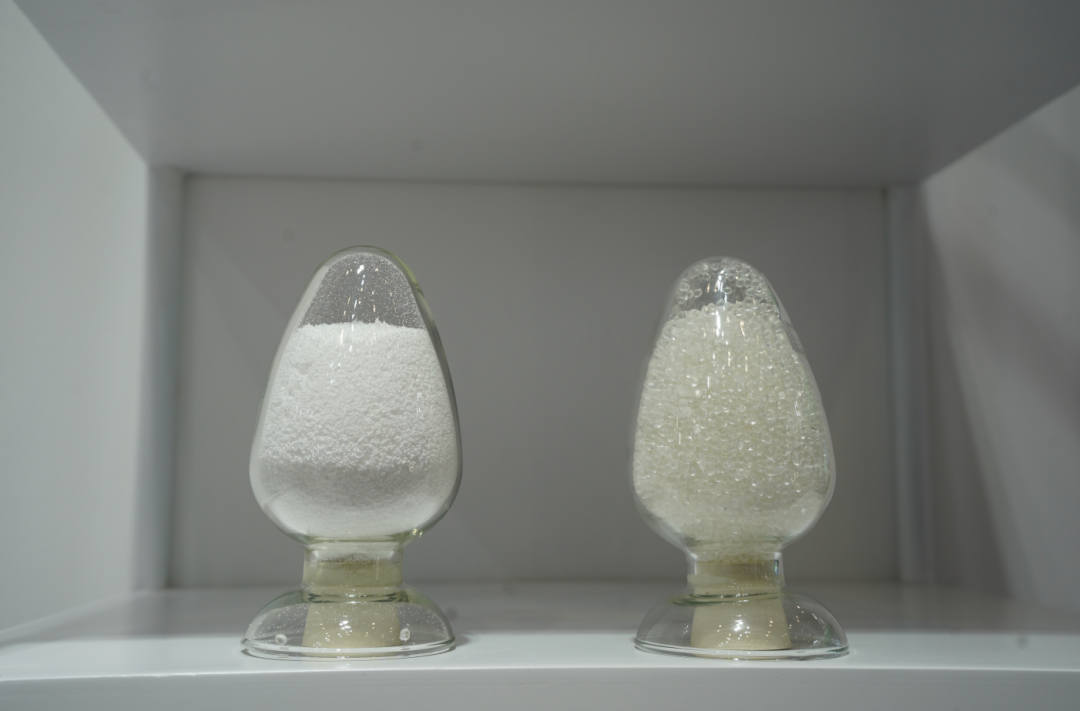
先给结论:高透明TPE在2mm左右标准试片上,可见光透光率可以做到接近90%,优质配方能达到88%到92%区间,顶级定制体系在特定厚度下可摸到92%上下。但它和真正意义的光学材料之间,不能只看透光率一个数字。雾度、黄变、折射均匀性、双折射、长期老化稳定性,才是决定TPE能不能进光学场景的关键。简单说:TPE能做柔光、半透、近场导光、贴肤可视窗、氛围灯罩、透明按键这类软质光学件;不适合镜头、成像镜片、AR波导、高精度聚光导光柱这类硬光学件。
一、透光率的天花板在哪
透明TPE的透光上限,由基材本征结构配方纯净度共同决定。行业里大致分三档:
| 材料状态 | 透光率区间 | 雾度表现 |
|---|---|---|
| 顶级高透配方 | 88%到92% | ≤2% |
| 常规透明TPE | 80%到88% | 3%到10% |
| 普通半透料 | 60%到80% | 10%到30% |
| 填充改性料 | 低于50% | 高于40% |
对比一下硬光学材料:PMMA约91%到93%,PC约88%到90%,COP能到91%到94%,高透TPE在可见光穿透量上已经非常接近PC,肉眼看和玻璃差别很小。
但透光率只是入门指标。同样92%透光率,PMMA雾度可以压到0.3%以内,TPE再怎么调也很难稳定做到1%以下。因为TPE是两相体系,软段硬段折射率不可能完全一致,微观相界面天然会带来轻微散射。
所以更准确的说法是:TPE能做到工程意义上的高透,做不到光学玻璃级别的无畸变清晰透。
二、决定透明度的六个变量
把高透TPE做出来不难,难的是每批都透、放半年还透、弯折后还透。核心变量如下。
基材体系
首选氢化SEBS。分子链饱和、无双键、耐黄变好,星型结构比线型更容易出高透。SBS含不饱和键,初期能透,长期紫外一照就黄;TPV内部交联颗粒大,先天做不透明;TPU能透但手感偏硬、回弹不同。
折射率匹配很关键。SEBS本体折射率约1.49到1.51,充油后体系折射要贴近这个区间,否则油相和胶相之间界面散射,整体发雾。
充油比例与油品质
油不是加越多越软越透。充油30%到60%区间,透明度先升后降,最佳窗口通常在40%到50%。
油种选环烷基或高纯度白油,芳香烃含量必须低。劣质回收油、高芳烃油是发雾发黄的头号来源。油的折射率要和SEBS接近,相容性要稳,不能后期析出到表面形成油膜。
助剂与抗氧体系
高透料不能用乱七八糟的助剂堆。抗氧要用受阻酚加亚磷酸酯协同,抑制加工黄变和使用黄变;爽滑剂、脱模剂尽量内添加且低迁移,外涂脱模剂残留会直接雾化表面。
色母和填料基本要清零。哪怕加0.5%不合适填料,散射中心一多,高透直接废。钛白、消光粉、气相二氧化硅这些在透明体系里都是禁区,除非你要做半透磨砂效果。
加工温度与剪切
料筒温度一般180到210℃,依牌号调整。温度低塑化不良、晶点多;温度过高局部降解,黄丝、黑点、雾感一起出来。
螺杆中低转速,背压适中。高剪切生热会让SEBS链段断裂,透明度不可逆下降。停留时间越短越好,避免死料焦化。
模具与表面复制
高透件对模具要求不亚于PC光学件。模腔要镜面抛光,至少SPI A-2以上,最好A-1;浇口避开观察面,潜浇口容易留痕;模温均匀,温差大会产生双折射纹。
TPE模温一般30到60℃就够了,不需要像PMMA那样70到80℃,但冷却不均同样会出应力斑。
壁厚与结构
透光率随厚度指数衰减。1mm薄件看着水晶透,3mm厚件就明显发奶白。设计阶段就要控壁厚,均厚比绝对薄更重要,突变厚度会产生折射暗带。
三、雾度比透光率更决定高级感
很多客户拿样品对着灯看,说怎么有层雾。透光率测出来88%,但视觉就是不清透,问题就在雾度。
雾度是光线穿过材料后的散射比例。雾度低,看过去像无物;雾度高,像蒙了层磨砂玻璃。
| 应用场景 | 透光率要求 | 雾度要求 |
|---|---|---|
| 高清观察窗 | ≥90% | ≤1.5% |
| 医疗导管 | ≥85% | ≤2% |
| 氛围灯罩 | 80%到90% | 可略高 |
| 柔光按键 | 70%到85% | 可控扩散 |
| 果冻玩具 | 60%到80% | 允许半透 |
TPE做高透件,验收一定要同时约定透光率和雾度,只测透光率会被糊弄。ASTM D1003、ISO 13468是标准方法,试片要清洁、无指纹、无应力。
四、TPE能当光学材料用吗
能,但要分场景。光学应用分两类:一类是成像光学,一类是照明与显示光学。
适合TPE的软质光学场景
LED氛围灯罩:汽车出风口灯条、家电呼吸灯、键盘背光。TPE可做柔光扩散,触感软、不刺眼、可包覆异形曲面。
导光条与边缘发光:短距离、低精度导光,比如logo背光、门把手光带。全反射效率不如PMMA,但近距离够用。
透明按键与触控层:遥控器、医疗器械面板、穿戴设备。要的是透光加软触感,不是成像。
医疗可视窗:滴管、导管、采集器外壳。看液面、看刻度、看颜色变化,高透低雾即可,不要求光学保真。
果冻质感外观件:消费电子、美妆工具、婴童用品。半透、磨砂、渐变、内发光,靠材料本身出效果。
包覆式光学件:PC或PMMA硬透镜外面包一层透明TPE,兼顾清晰视窗和软边手感。
不适合的硬光学场景
相机镜头、车载摄像头、AR/VR镜片:要求雾度≤0.5%,双折射近乎为零,TPE做不到。
高精度导光板:电视、显示器背光依赖微结构网点加全内反射,PMMA占主流,TPE散射损失太大。
激光器件、光纤耦合:要求折射率高度均匀、无杂质热点,TPE两相结构天然吃亏。
长期高温强光环境:TPE连续使用温度一般不如PC,靠近高功率灯珠会软化、黄变。
判断标准就一条:如果这个零件要靠光来成像或精准控光,选PMMA/PC/COP;如果光只是装饰、指示、柔化、透视,TPE反而更有设计优势。
五、长期稳定性才是真门槛
高透TPE最怕不是初始不透,是三个月后发黄、发雾、出油。
黄变:初始黄变指数YI≤2算优秀,紫外老化500小时ΔYI控制在3以内才算稳。抗氧体系和油品质决定下限。
析出发雾:白油、爽滑剂往外迁,表面形成油膜,透光率可能不掉,但雾度飙升。低析出配方是核心。
应力发白:注塑残余应力加弯折,局部微裂纹散射光。模具温度和退火工艺要管好。
批次漂移:不同批次SEBS底色、油品折射率有微小差异,累积起来ΔE和雾度都会飘。量产靠失重喂料、真空脱挥、留样比对兜住。
光学件验收建议做老化前后对比:紫外老化、湿热循环、汗液接触后,再测一次透光率和雾度。新料透没用,用半年还透才算数。
六、透明TPE的设计要点
结构工程师第一次用高透TPE,容易按PC的思路画图,结果打出来全是缺陷。几个实操点:
壁厚均匀:推荐1到2.5mm,避免局部大于4mm。厚壁必发奶白。
圆角加大:尖角应力集中,透光件会显暗线。R角至少0.5mm以上。
浇口避视区:高透件浇口附近必有流痕和剪切热痕,放在装配遮挡区。
脱模斜度够:透明件任何拉伤、顶针印都看得一清二楚,斜度比普通件大20%。
少用嵌件:金属嵌件周围易产生气纹和应力圈,破坏透光均匀性。
干燥管控:虽然TPE吸湿低于PC,但高透件表面银丝零容忍,加工前密封防潮,开袋尽快打。
七、和其他透明材料怎么选
| 维度 | 高透TPE | PMMA | PC | 硅胶 |
|---|---|---|---|---|
| 透光率 | 88到92% | 91到93% | 88到90% | 85到90% |
| 雾度 | 低到中 | 极低 | 低 | 中高 |
| 柔性 | 高 | 无 | 无 | 高 |
| 耐温 | 中 | 低 | 高 | 高 |
| 双折射 | 可控 | 低 | 中 | 低 |
| 成本 | 中 | 低 | 中 | 高 |
选材料不是谁透选谁,是看终端要什么。要硬、要清晰、要成像,PMMA;要耐冲击耐温,PC;要软、要贴肤、要异形包覆,TPE;要极致生物相容和耐温,硅胶。
TPE的独特位置是:在软胶里它最透,在透明材料里它最软。这个交叉地带,PMMA、PC、硅胶都替代不了。
八、特殊光学效果可以定制
不只能做透明,还能做光学质感组合:
半透磨砂:微量散射粒子控制雾度,出柔光不刺眼,适合氛围灯和母婴夜灯。
果冻渐变:双色注塑,内外层不同透度,光线在界面发生柔和的折射过渡。
内发光包裹:硬光源塞进透明TPE里,光线被软胶匀化,看不到点光源。
光扩散:可控雾度做灯罩,替代部分PC扩散板在非精密场景的使用。
荧光与蓄光:特种颜料预分散,做夜光按键、标识、玩具,效果靠本体发光不靠涂层。
这些效果必须在造粒段完成,不能靠后期喷涂或贴膜。表面处理一旦上涂层,就回到附着力老问题。
九、采购高透TPE要看哪些数据
别只问透光率多少。正规高透料至少给这套数据:
透光率,ASTM D1003,标厚度标波长;
雾度,同标准,给初始值和老化后值;
黄变指数YI,初始值和UV老化后ΔYI;
折射率及均匀性;
硬度、拉伸、回弹,确认高透没牺牲力学;
析出测试,高温高湿后表面油膜评估;
合规,RoHS、REACH、FDA或医疗级路径按用途选;
批次波动范围,ΔE、雾度、透光率的三批对比。
供应商如果只给你一个透光率92%的口号,没有雾度和老化数据,样品再漂亮也别直接上量产。
十、材料厂能介入多深
高透TPE不是买一包料回来打就行,前期配方和后期稳定性都依赖材料端配合。
像立恩TPE材料厂家做高透项目时,通常从基材就开始反向设计:选氢化SEBS高透牌号,配折射匹配的白油,助剂做低黄变协同,造粒段多阶抽真空控晶点,同时给客户模温、浇口、壁厚建议和老化验证方案。医疗级高透还会走生物相容预测试,把USP Class VI、ISO 10993思路前置,而不是打完样再补认证。
这种配合的价值是:客户拿到的不只是透明颗粒,而是一套从配方、注塑到批次留样的可量产高透方案。样品透一次容易,吨级每批都透才见真功夫。
十一、常见误区把项目带偏
误区一:透光率92%就是光学级。错,雾度、双折射、老化稳定性不达标,只能算高透工业料。
误区二:TPE能替代所有透明件。错,成像和精密导光场景它进不去。
误区三:加透明色母就能透。错,色母载体不匹配反而引入散射,高透料尽量用预着色粒子。
误区四:透就行不用管黄变。错,浅色高透件黄变最显眼,抗氧体系比初始透光更关键。
误区五:壁厚随便做。错,3mm以上高透TPE基本发奶白,结构要按光学件重新设计。
误区六:小样透量产必透。错,清机不彻底、批次漂移、工艺波动,任一项都能把高透做废。
十二、把光学价值落在产品上
回到开头两个问题。
TPE透光率最高能到多少?优质配方88%到92%,顶级定制可接近92%,但很难突破玻璃和PMMA的天花板。
能当光学材料用吗?能,但用在软质、装饰、透视、柔光、贴肤可视这一类场景;精密成像和高效导光还是交给PMMA、PC、COP。
TPE做光学的真正竞争力,不是和硬塑料比透,而是把透、软、韧、贴肤、异形包覆这几件事合到一起。一个件同时解决外观发光、手握舒适、密封防护、可视观察,这种组合才是TPE在光学设计里的独特位置。
选对了配方和工艺,TPE可以是会发光、会透视、还会变形的光学弹性体;选错了,就只是一团发黄的软胶。
相关问答
Q1:TPE透光率能做到和玻璃一样吗?
顶级高透TPE可见光透光率能接近92%,数值接近玻璃,但雾度和无畸变清晰度仍有差距。日常看几乎无差,精密光学场景不够用。
Q2:为什么TPE透明件放一阵发雾?
主要是助剂析出和黄变。白油、爽滑剂往表面迁形成油膜,加上抗氧不足热氧黄变。要用低析出高透配方,不是换牌号能彻底解决的。
Q3:TPE能做导光板吗?
短距离、低精度导光可以,比如logo背光、氛围灯条。电视、显示器那种高精度导光板还是PMMA,TPE散射损失太大。
Q4:高透TPE为什么比普通TPE贵?
基材要用高透氢化SEBS,油要折射匹配的高纯白油,助剂体系更干净,造粒要抽真空控晶点,批次管控更严,成本自然高。
Q5:透明TPE能做医疗管子吗?
能。选低析出、低黄变、生物相容可验证的医用高透体系,看液面、看刻度、看回流都合适,但要过对应合规和浸提测试。
Q6:壁厚做多厚透光最好?
一般1到2.5mm最稳。超过3mm基本发奶白,薄件透但也要防应力发白,壁厚均匀比单纯做薄更重要。
Q7:TPE和PC双色注塑做透明件可行吗?
可行,而且很常见。PC做硬透窗,TPE做软边包覆,既清晰又防磕碰。关键是两材收缩率和粘结强度要匹配,开模前就要定体系。
Q8:立恩TPE材料厂家在高透项目上能配合到什么程度?
可以从高透基材选型、折射匹配、低黄变抗氧、低析出控制,到模具工艺建议、雾度与老化验证、医疗级合规预测试一起介入,帮客户把高透TPE从样品透一次,做成吨级每批都稳的可量产方案。
- 上一篇:TPE做助听器耳模,长期接触皮肤会过敏吗?
- 下一篇:
 客服QQ